

{{goods.model}}


[Description de la fonction]
La CK-300-M30 est une machine à fileter extérieure à commande numérique (CNC) spécialement conçue pour le filetage extérieur. Dotée d'une tête de coupe extérieure montée latéralement, elle usine la pièce grâce à la combinaison d'une rotation lente de la pièce, d'une rotation rapide de la tête de coupe et d'une avance axiale synchronisée. Lors de l'usinage, plusieurs plaquettes de coupe travaillent séquentiellement, ce qui améliore considérablement l'efficacité tout en réduisant l'échauffement lié à la coupe continue avec une seule plaquette. Afin de répondre aux exigences strictes de précision et de stabilité requises pour le filetage de précision, la machine est fabriquée avec un contrôle de précision rigoureux. La précision de positionnement répétable de chaque axe atteint 0.002 mm, tandis que le faux-rond axial et radial de la broche est contrôlé à 0.003 mm près. Ces performances garantissent la précision du pas de vis, la précision du profil du filetage et une qualité constante en production de série. Grâce à sa capacité de coupe multi-arêtes à grande vitesse et à son système de contrôle de mouvement de haute précision, la machine est adaptée à l'usinage d'une large gamme de composants de transmission de puissance, notamment les vis à billes, les vis-mères, les engrenages à vis sans fin, les vis orthopédiques, les arbres de pompe, les vis d'extrudeuse, les vis d'alimentation et autres pièces filetées de précision.

La CK-300-M30 est une machine à fileter extérieur de haute précision conçue pour la fabrication de vis. Elle utilise une tête de coupe ou une meule rotative à grande vitesse pour réaliser des opérations de fraisage ou de rectification sur la pièce, tandis que celle-ci tourne à basse vitesse. Pendant l'usinage, la tête de coupe tourne à grande vitesse et se déplace de manière synchrone avec la pièce. Les plaquettes de coupe entaillent la matière en continu selon une trajectoire circulaire, tandis que l'avance axiale génère une trajectoire hélicoïdale, permettant ainsi un filetage précis.
La machine à fileter de précision CK-300-M30 est compatible avec plusieurs outils d'usinage. Selon les caractéristiques des matériaux et les exigences d'usinage, elle peut être équipée d'une tête de fraisage à plusieurs plaquettes ou d'une meule, permettant un usinage efficace des vis métalliques et non métalliques. La machine prend en charge le filetage de diamètres allant de 3 à 120 mm et de longueurs maximales de 1700 mm. Elle est largement utilisée dans la fabrication de divers composants de transmission de précision, tels que les filetages hélicoïdaux, les vis à billes, les vis-mères, les arbres à vis sans fin, les filetages trapézoïdaux, les arbres de transmission, les broches de pompe et autres composants de transmission de puissance.
L'usinage de filetages exige une précision de mouvement et une stabilité opérationnelle extrêmement élevées. La machine à fileter de précision CK-300-M30 est dotée d'un bâti haute rigidité et assure un contrôle rigoureux des paramètres critiques, notamment la précision de positionnement de chaque axe de mouvement, le faux-rond radial de la broche, la précision de montage de la tête de coupe et le faux-rond axial/radial de cette dernière. Ces mesures garantissent un déplacement fluide et précis de l'outil le long de la trajectoire programmée, assurant ainsi la précision du pas de vis, du profil du filetage et une qualité constante lors de la production en série.
La précision de positionnement répétable de chaque axe linéaire peut atteindre 0.002 mm, tandis que le faux-rond axial et radial de la broche est maîtrisé à moins de 0.003 mm. La rugosité de surface usinée peut atteindre Ra 1.6, permettant à la machine de répondre aux exigences d'usinage de haute précision des composants filetés complexes tels que les vis à billes et les vis-mères de précision.
Détails de la machine à fileter par tourbillonnement à outil externe


- Banc de machine à haute rigidité
Le bâti, la poupée fixe et la poupée mobile sont entièrement fabriqués par moulage monobloc et subissent des traitements thermiques rigoureux afin de réduire efficacement les contraintes internes. Ceci améliore la stabilité structurelle et la résistance à la déformation, garantissant ainsi une précision d'usinage constante lors d'une utilisation prolongée.
- Boîtier de machine entièrement fermé
La machine adopte une conception de boîtier entièrement fermé, qui isole efficacement les copeaux, la poussière et le bruit générés pendant l'usinage, offrant ainsi aux opérateurs un environnement de travail plus sûr et plus propre.
Le boîtier est équipé d'une porte d'observation coulissante, permettant aux opérateurs de surveiller le processus d'usinage en temps réel.
- poupée fixe et poupée mobile
Lors du filetage, la pièce est fixée et indexée par le mandrin de la poupée fixe, associé à une lunette fixe sur mesure. Cette lunette est équipée d'un servomoteur de 370 W qui assure l'entraînement en rotation de la pièce et fonctionne de manière synchrone avec la poupée fixe, réduisant ainsi efficacement la flexion et les vibrations des vis longues et fines.
La machine à fileter par tourbillonnage CK-300-M30, de conception similaire à celle d'un tour, peut également réaliser des opérations de tournage après quelques modifications, comme le remplacement de la tête de coupe par un porte-outil de tournage. Lors de ces opérations, la pièce est supportée à la fois par la poupée fixe et la poupée mobile, permettant ainsi le tournage entre pointes et répondant aux exigences d'usinage de différentes pièces.
- Outil d'usinage
Pour les matériaux relativement peu durs tels que la fibre de verre, le nylon, le polyuréthane et les plastiques, l'usinage du filetage peut être réalisé à l'aide d'une meule, ce qui réduit les forces de coupe et produit une finition plus lisse.
Pour les métaux plus durs comme l'acier et l'acier inoxydable, l'usinage du filetage peut être réalisé à l'aide d'une tête de coupe équipée de plusieurs plaquettes en carbure pour une coupe à grande vitesse.
La machine est entraînée par une broche Haotian de 5.5 kW atteignant une vitesse maximale de 10 000 tr/min. Elle est équipée de roulements à contact oblique et d'un système de retenue de billes en acier de précision. L'extrémité de la broche bénéficie d'une double étanchéité à la poussière afin d'empêcher toute contamination extérieure, et son système de refroidissement par eau assure une dissipation thermique efficace, évitant ainsi toute surchauffe même en cas de fonctionnement prolongé.
- outil de dressage diamanté
Les outils de dressage diamantés servent à dresser la surface de coupe des meules diamantées, garantissant ainsi des performances de rectification constantes et des résultats d'usinage optimaux.
- système de refroidissement par inondation
Le système d'arrosage par aspersion alimente en continu l'outil de coupe et la pièce à usiner en liquide de refroidissement, réduisant ainsi efficacement la température dans la zone de coupe et minimisant l'accumulation de chaleur pendant l'usinage. Pour les opérations de haute précision telles que le filetage, une régulation thermique stable est essentielle. Elle permet de prévenir les écarts dimensionnels dus à la dilatation thermique de la pièce ou à l'échauffement de l'outil de coupe, garantissant ainsi la précision du filetage et la qualité de surface.
- Système de lubrification automatique
Le système de lubrification automatique assure la lubrification programmée des glissières, des vis à billes et des autres composants de transmission de la machine à tourbillonner. Ce système permet de régler la durée et l'intervalle de lubrification, optimisant ainsi le cycle de lubrification en fonction des conditions de fonctionnement de la machine.
Le système est doté d'une pompe à huile transparente et d'un manomètre permettant aux opérateurs de contrôler la lubrification en temps réel. En cas de pression d'huile insuffisante, une alarme se déclenche automatiquement afin d'alerter les opérateurs et de leur rappeler de faire l'appoint d'huile.
- système de protection des câbles
Tous les câbles externes de la machine sont protégés par des supports de câbles entièrement fermés, empêchant efficacement les flexions excessives, les tractions et les dommages environnementaux lors du déplacement de la machine, prolongeant ainsi la durée de vie des câbles.
Pour les câbles situés à proximité de la zone d'usinage et susceptibles d'être exposés aux projections de copeaux métalliques, la machine à fileter par tourbillonnement CK-300-M30 utilise des supports de câbles métalliques pour une protection renforcée. Ces supports sont constitués de conduits métalliques flexibles et résistants à l'usure, bloquant efficacement les copeaux métalliques à haute température projetés à grande vitesse et prévenant ainsi les dommages aux câbles, tuyaux d'air et autres canalisations.
- Protection de la zone d'usinage
L'usinage des métaux génère une grande quantité de copeaux métalliques à haute température, susceptibles d'endommager la machine s'ils ne sont pas correctement contenus. La machine à fileter par tourbillonnage CK-300-M30 est équipée de déflecteurs de protection métalliques double face autour de la zone d'usinage, bloquant efficacement les copeaux et la poussière générés pendant le fonctionnement et assurant ainsi une protection durable pour des performances stables.
- Système de servo
Cette machine à fileter par tourbillonnement utilise une combinaison de moteurs pour différentes fonctions d'usinage. La broche d'entraînement (axe A) est alimentée par un moteur WindCNC de 7.5 kW à une vitesse nominale de 3 000 tr/min. Le moteur de rotation de la lunette fixe (axe C) utilise un moteur WindCNC de 0.37 kW à une vitesse de 3 000 tr/min. L'axe d'avance de la meule (axe X) est entraîné par un moteur WindCNC de 1.7 kW à une vitesse de 3 000 tr/min, tandis que l'axe de déplacement de l'outil le long du banc de la machine (axe Z) utilise un moteur WindCNC de 2.3 kW à une vitesse de 3 000 tr/min.
- Système de transmission
L'axe Z de la machine à fileter par tourbillonnage est équipé d'un système de transmission à vis à billes de précision. Comparées aux transmissions à crémaillère, les vis à billes fonctionnent à des vitesses relativement plus faibles, mais offrent une précision de positionnement supérieure et des erreurs de transmission réduites, ce qui les rend plus adaptées aux applications d'usinage de filetage exigeant une grande précision du pas et du profil du filetage.
Pour garantir une précision et une stabilité d'usinage à long terme, la machine est équipée de vis à billes de précision et de guidages linéaires Hanjiang, offrant une rigidité élevée, une grande précision et une excellente conservation de la précision.
- Composants électriques
L'armoire électrique présente une conception standardisée, avec des composants internes clairement agencés et un câblage organisé. Les principaux composants à l'intérieur de l'armoire, notamment l'alimentation principale, les servovariateurs, les disjoncteurs, les contacteurs CA, les relais et l'alimentation 24 V, sont disposés de manière à garantir une coordination stable entre les modules de commande.
Les disjoncteurs, les contacteurs CA et les relais proviennent de marques reconnues telles que Delixi ou Chint, ce qui renforce encore la sécurité, la fiabilité et la durée de vie du système électrique.
- Système de contrôle
La machine à fileter par tourbillonnage CK-300-M30 est équipée du système CNC WIND DF-21TDVes. Reposant sur une plateforme matérielle de nouvelle génération, ce système intègre des algorithmes de contrôle haute vitesse et haute précision de deuxième génération, améliorant ainsi la réactivité et la précision du contrôle des mouvements. La machine peut ainsi garantir des performances d'usinage stables même lors d'opérations de filetage complexes.
L'interface utilisateur a été repensée selon une approche centrée sur l'utilisateur. Doté d'un écran de 8 pouces, le système de menus optimisé améliore l'expérience utilisateur et l'efficacité opérationnelle.
- MPG
Le MPG sert à la configuration, au débogage et au réglage manuel des axes pendant l'usinage. Il prend en charge la sélection des 4 axes, la sélection de la vitesse d'avance et les fonctions de génération d'impulsions, permettant aux opérateurs de contrôler chaque axe de mouvement avec une plus grande flexibilité et précision.
Le câble de connexion est un câble spiralé blindé, offrant une excellente résistance à l'étirement et aux interférences électromagnétiques. Après 200 000 tests d'endurance en étirement, le câble conserve une transmission du signal stable.
Le boîtier du volant est fabriqué en nylon ignifugé, tandis que le panneau de commande est en métal avec des inscriptions gravées. Cette conception garantit une lisibilité et une durabilité optimales, empêchant l'effacement des marquages même après une utilisation prolongée.


Paramètres techniques de la machine à fileter par tourbillonnement à outil externe
| Modèle | CK-300-M30 |
|---|---|
| Lit de machine | Bâti de machine robuste en fonte avec boîtier entièrement fermé |
| Longueur d'usinage maximale | 1700 mm |
| Diamètre d'usinage maximal | 120 mm |
| Diamètre d'usinage minimal | 3 mm |
| Plage d'angles d'hélice applicable | Angle d'hélice jusqu'à 20° |
| Rugosité de surface usinée | ≤Ra 1.6 |
| Moteur à axe A | servomoteur WindCNC 7.5 kW |
| Vitesse de rotation de l'axe A | 0–3000 tr/min |
| Moteur à axe linéaire | Axe X : servomoteur WindCNC de 1.7 kW |
| Axe Z : servomoteur WindCNC de 2.3 kW | |
| Vitesse de déplacement de l'axe linéaire | Axe X : 6000 mm/min |
| Axe Z : 10 000 mm/min | |
| Précision du positionnement sur l'axe linéaire | ≤0.015 mm |
| Précision de positionnement répétitif de l'axe linéaire | ≤0.01 mm |
| Moteur d'axe C | servomoteur WindCNC 370W |
| Précision de positionnement de l'axe C | 5″ |
| Précision de positionnement répétitif de l'axe C | 2.5″ |
| Broche d'usinage | Broche Haotian de 5.5 kW refroidie par eau |
| Vitesse de broche d'usinage | 0–10000 tr/min |
| Système de contrôle | VENT DF-21TDVe |
| MPG | Volant électronique à impulsions 4 axes |
| Système de lubrification | Système de lubrification centralisé |
| Alimentation | AC 380 V |
| Dimensions | 3650*1660*2090mm |
| Poids | 2000 kg |
Qu'est-ce que le filage ?
Le filetage par tourbillonnement est une technologie d'usinage de filetage extérieur très performante qui utilise une tête de coupe rotative à grande vitesse pour réaliser des filetages de précision. Grâce à l'installation de plusieurs plaquettes de coupe sur cette tête, l'outil tourne à grande vitesse et entre en contact continu avec la pièce. Simultanément, la pièce tourne à une vitesse relativement faible, et le mouvement synchronisé entre l'outil et la pièce génère une trajectoire de coupe hélicoïdale, permettant ainsi la formation d'un filetage précis.
Au sens strict, une machine à fileter par tourbillonnage désigne généralement une machine à fileter par tourbillonnage de type annulaire. Cette structure utilise une tête de coupe annulaire qui entoure la pièce à usiner. Plusieurs plaquettes de coupe sont disposées uniformément sur la circonférence et installées sur le diamètre intérieur de la tête de coupe. L'usinage du filetage est réalisé par la coordination synchronisée de la rotation de la fraise, de la rotation de la pièce et du mouvement d'avance axiale.
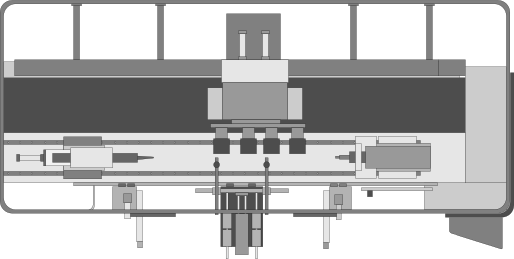
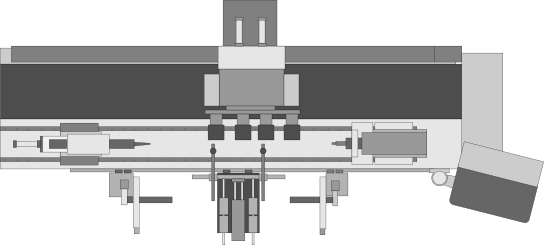
La machine à fileter par tourbillonnage à outil externe CK-300-M30 est dotée d'une tête de coupe externe montée latéralement. Les plaquettes de coupe sont fixées sur la circonférence extérieure de cette tête, qui aborde la pièce latéralement pour l'usinage. La machine utilise une tête de coupe multi-plaquettes rotative à grande vitesse pour le filetage et forme le profil hélicoïdal grâce à la rotation synchronisée et à l'avance axiale entre l'outil et la pièce. Elle relève donc du domaine de l'usinage par tourbillonnage et peut être considérée comme une forme spécialisée de cette technologie. Ce type de machine est communément appelé machine à fileter par tourbillonnage à outil externe. Comparée aux machines à fileter par tourbillonnage annulaires, son rendement est légèrement inférieur, mais elle offre une meilleure adaptabilité aux pièces. Elle est capable d'usiner des vis de plus grand diamètre, tout en assurant une évacuation des copeaux plus fluide pendant l'usinage. De plus, la zone de contact entre l'outil et la pièce étant située à l'extérieur de la tête de coupe, le processus d'usinage est plus visible, ce qui facilite le réglage et la maintenance de l'outil.
Quels sont les avantages du filetage par tourbillonnement par rapport au filetage par retournement ?
Le filetage par tournage est la méthode la plus traditionnelle et la plus répandue pour l'usinage de filetages. Durant ce procédé, la pièce est montée sur la broche du tour et tourne à grande vitesse, tandis qu'un outil de tournage à un seul point, fixé sur le porte-outil, se déplace axialement et usine progressivement la pièce pour former le profil du filetage.
Le filetage par tournage présente plusieurs avantages : grande polyvalence des équipements, large gamme d'usinage, technologie éprouvée et capacité à réaliser des filetages de spécifications variées. Cependant, ses limitations sont également importantes. Le filetage par tournage reposant sur une coupe monopoint, son rendement est généralement faible et plusieurs passes sont souvent nécessaires pour atteindre la profondeur de filetage finale. De plus, il applique des forces de coupe radiales relativement importantes à la pièce, ce qui peut entraîner des déformations par flexion lors de l'usinage de vis longues et fines.
Comparé au filetage par tournage conventionnel, le filetage par tourbillonnement offre des avantages significatifs. Ce procédé utilise une tête de coupe multi-plaquettes rotative à grande vitesse, où la force de coupe s'exerce principalement dans la direction tangentielle, avec une charge radiale relativement faible. Ceci réduit efficacement les vibrations et la déformation de la pièce.
De plus, grâce à l'engagement intermittent des plaquettes de coupe sur la pièce, la chaleur de coupe est dissipée plus efficacement. Il en résulte une productivité accrue, une meilleure stabilité du processus et une qualité de filetage plus constante.
Quelle est la précision de la machine à tourbillonner les vis CK-300-M30 ?
Le filetage est par nature un procédé de haute précision, notamment pour les filetages utilisés dans les systèmes de transmission de puissance et de positionnement. Des composants tels que les vis à billes, les vis-mères, les arbres à vis sans fin et autres pièces vissées de précision exigent une précision nettement supérieure à celle des filetages de fixation standard.
Bien que certains fabricants affirment que leurs fraiseuses à vis offrent des capacités d'usinage « ultra-haute précision » ou « ultra-précises », nous estimons que les données mesurées constituent le moyen le plus fiable d'évaluer les performances. Afin de vérifier la précision d'usinage réelle de la fraiseuse à vis CK-300-M30, nous avons mené une inspection de précision systématique et professionnelle.
| Article d'inspection | La valeur de mesure |
|---|---|
| Rectitude du guidage longitudinal dans le plan vertical | Dc=2000, 0.015 ; tolérance locale ≤0.01 sur toute longueur de mesure de 500 mm |
| Parallélisme du guidage transversal dans le plan vertical | 0.015/1000 |
| Rectitude du mouvement de glissement dans le plan horizontal | Dc=2000, 0.015 |
| Faux-rond radial du tourillon de centrage de la broche | 0.004 |
| Faux-rond radial de l'axe d'alésage conique de la broche | 0.01 |
| Parallélisme entre l'axe de la broche et le mouvement du chariot (plan YZ) | 0.015/300 |
| Parallélisme entre l'axe de la broche et le mouvement du coulisseau (plan ZX) | 0.011/300 |
| Parallélisme entre l'axe du cône de la broche de la contre-pointe et le mouvement du chariot (plan YZ) | 0.01/300 |
| Parallélisme entre l'axe du cône de la broche de la contre-pointe et le mouvement du chariot (plan ZX) | 0.011/300 |
| Parallélisme de la surface du porte-outil de l'axe X dans la direction Z | 0.003/150 |
| Parallélisme de la surface du porte-outil de l'axe X dans la direction X | 0.01 |
| Précision de positionnement répétitif sur l'axe X | 0.002 |
| Précision de positionnement répétitif sur l'axe Z | 0.0022 |
| précision de montage de la tête de coupe | 0.025 |
| faux-rond de la tête de coupe (axial) | ≤ 0.03 |
| faux-rond de la tête de coupe (radial) | ≤ 0.025 |
Toutes les valeurs de mesure ci-dessus sont en mm.
Grâce à un contrôle strict de la structure de la machine, de la précision de l'axe de mouvement et de la précision d'installation de l'unité d'usinage, la machine à fileter CK-300-M30 assure une coordination précise entre la trajectoire de l'outil de coupe et le mouvement de rotation de la pièce, fournissant une base stable pour l'usinage de filetage de haute précision.
Remarque : Les données ci-dessus proviennent de l’inspection d’une machine d’essai. Les résultats de mesure réels peuvent varier en fonction de la configuration de la machine, des conditions d’assemblage et de l’environnement de mesure.
Quels produits peuvent être usinés par une machine à fileter par tourbillonnement ?
Industrie des machines en plastique
Les machines à fileter par tourbillonnage sont largement utilisées dans l'industrie des machines pour le plastique pour la fabrication de composants critiques tels que les vis d'extrudeuses, les vis de machines de moulage par injection, les vis de machines de granulation et les vis d'extrudeuses à double vis.
Industrie des machines-outils et des équipements d'automatisation
Dans les domaines des machines-outils, des équipements d'automatisation et de la fabrication de précision, les machines à fileter par tourbillonnage sont principalement utilisées pour usiner des composants de transmission de précision, notamment des vis à billes, des vis-mères, des vis trapézoïdales et divers arbres filetés de précision.
Industrie de la fabrication automobile
De nombreux actionneurs et systèmes de transmission de l'industrie automobile nécessitent des composants vissés de précision, tels que les vis de direction assistée électrique (EPS), les vis de réglage des sièges, les vis d'actionneurs de freins et divers mécanismes à vis motorisés. Les machines à fileter par tourbillonnage permettent de produire de manière constante des filetages extérieurs de haute précision, répondant ainsi aux exigences de la production en grande série de composants automobiles.
Industrie des dispositifs médicaux
Dans la fabrication de dispositifs médicaux, les machines à fileter par tourbillonnement peuvent être utilisées pour produire des vis d'implants orthopédiques, des vis de précision pour équipements médicaux et des composants de transmission utilisés dans les instruments chirurgicaux.
Industrie des pompes et des équipements hydrauliques
Dans la fabrication de pompes, les machines à fileter par tourbillonnage sont principalement utilisées pour l'usinage de composants tels que les rotors de pompes à vis, les vis de pompes monovis, les vis de convoyage et les arbres hélicoïdaux spéciaux.
Industrie des machines agricoles
Les machines agricoles utilisent fréquemment des vis sans fin pour l'alimentation, le transport et le réglage, notamment les vis d'alimentation, les arbres de convoyage des céréales et les vis-mères. Le filetage par tourbillonnement permet d'usiner des pièces longues tout en conservant une géométrie hélicoïdale régulière, ce qui améliore la fiabilité et la durée de vie des machines agricoles.


Dernière mise à jour:
2026-08-18 17:27:45
| Modèle | CK-300-M30 |
|---|---|
| Lit de machine | Bâti de machine robuste en fonte avec boîtier entièrement fermé |
| Longueur d'usinage maximale | 1700 mm |
| Diamètre d'usinage maximal | 120 mm |
| Diamètre d'usinage minimal | 3 mm |
| Plage d'angles d'hélice applicable | Angle d'hélice jusqu'à 20° |
| Rugosité de surface usinée | ≤Ra 1.6 |
| Moteur à axe A | servomoteur WindCNC 7.5 kW |
| Vitesse de rotation de l'axe A | 0–3000 tr/min |
| Moteur à axe linéaire | Axe X : servomoteur WindCNC de 1.7 kW |
| Axe Z : servomoteur WindCNC de 2.3 kW | |
| Vitesse de déplacement de l'axe linéaire | Axe X : 6000 mm/min |
| Axe Z : 10 000 mm/min | |
| Précision du positionnement sur l'axe linéaire | ≤0.015 mm |
| Précision de positionnement répétitif de l'axe linéaire | ≤0.01 mm |
| Moteur d'axe C | servomoteur WindCNC 370W |
| Précision de positionnement de l'axe C | 5″ |
| Précision de positionnement répétitif de l'axe C | 2.5″ |
| Broche d'usinage | Broche Haotian de 5.5 kW refroidie par eau |
| Vitesse de broche d'usinage | 0–10000 tr/min |
| Système de contrôle | VENT DF-21TDVe |
| MPG | Volant électronique à impulsions 4 axes |
| Système de lubrification | Système de lubrification centralisé |
| Alimentation | AC 380 V |
| Dimensions | 3650*1660*2090mm |
| Poids | 2000 kg |
00:51
Vous aimeriez aussi

Cette fraiseuse verticale pour métaux est équipée d'un carter entièrement fermé, d'un système automatique de pulvérisation/filtration de liquide de refroidissement, d'un système de lubrification, d'un changeur d'outils automatique et d'un dispositif de réglage d'outils pour l'usinage polyvalent de pièces métalliques.
9,700.00 $ ~ $ 14,000.00

Il s'agit d'une fraiseuse à métaux CNC 5 axes dotée d'une conception à 5 axes de type tourillon, équipée d'une sonde tactile infrarouge et d'un changeur d'outils automatique, spécialement conçue pour l'usinage 3D de précision de petites pièces.
16,800.00 $ ~ $ 27,800.00

Ce centre d'usinage CNC pour métaux intègre le fraisage, le perçage et le taraudage, et est doté d'un magasin à bras de changement d'outils automatique, largement utilisé pour le traitement des pièces métalliques et la fabrication de moules.
16,800.00 $ ~ $ 35,600.00

Cette fraiseuse CNC pour métaux est dotée d'un capot de protection semi-fermé, d'un magasin d'outils linéaire pouvant contenir cinq outils, offre une fonctionnalité complète et est proposée à un prix abordable.
5,680.00 $ ~ $ 7,570.00
COMMENTAIRES
Faites savoir à un plus grand nombre de personnes ce que vous partagez.